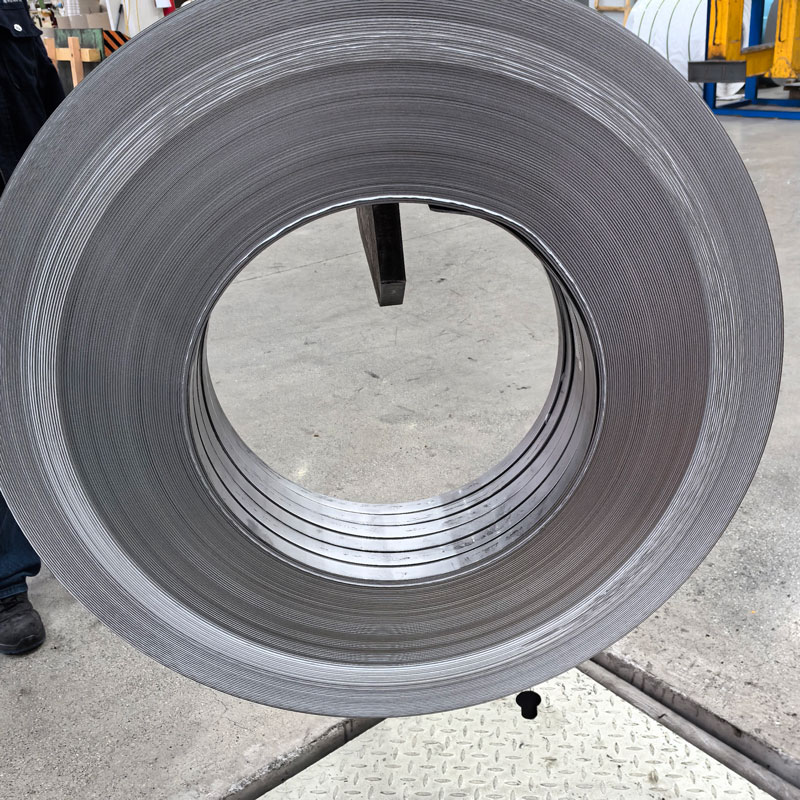
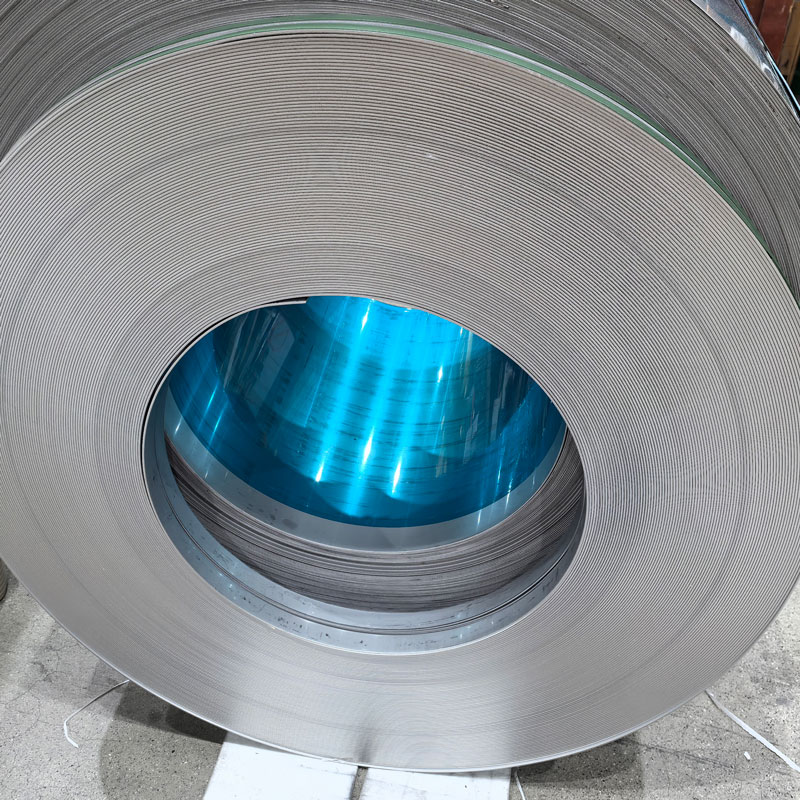
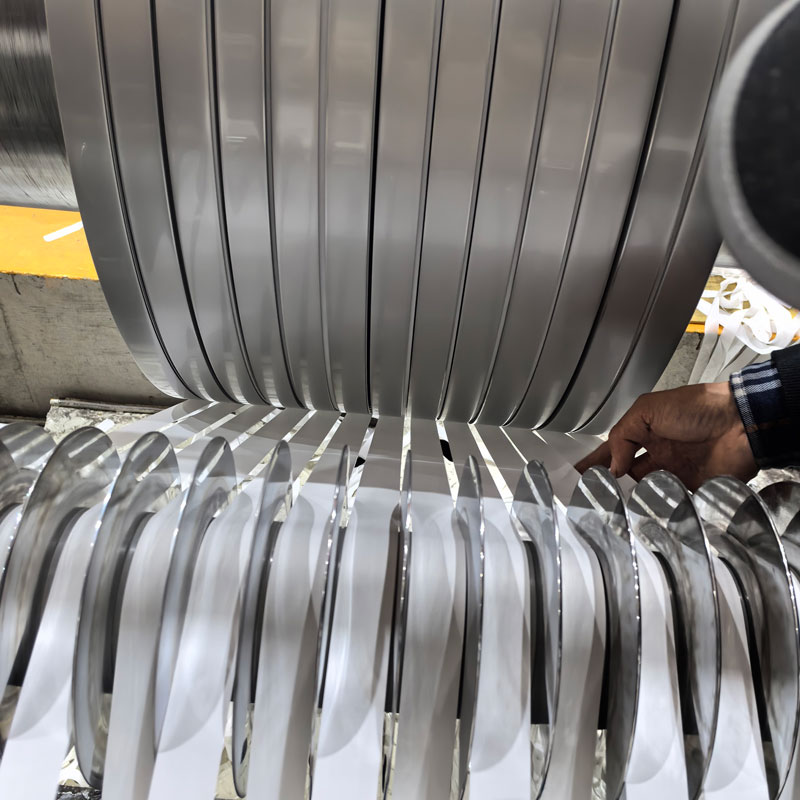
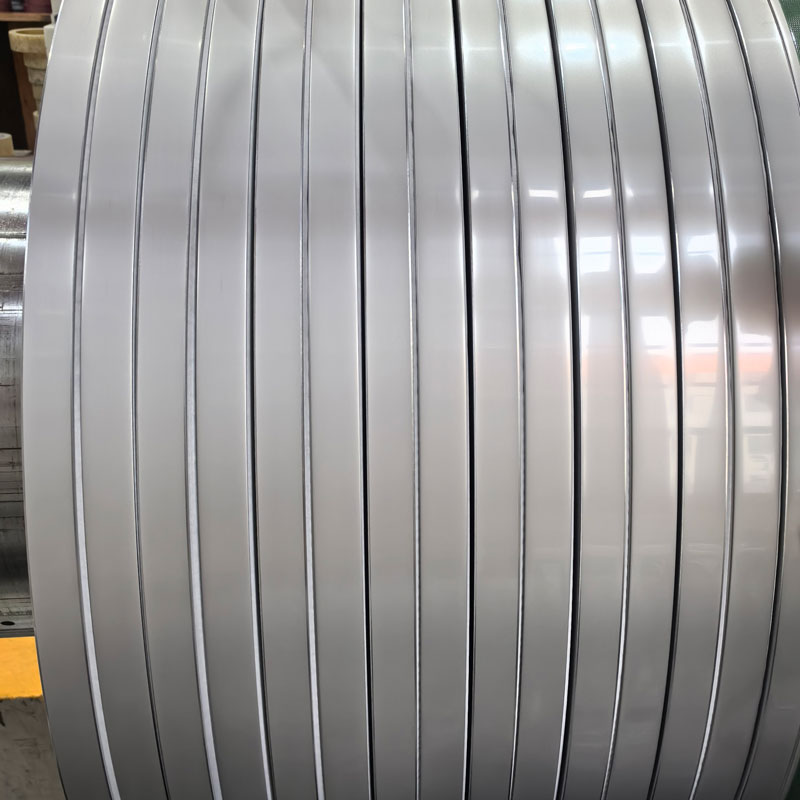
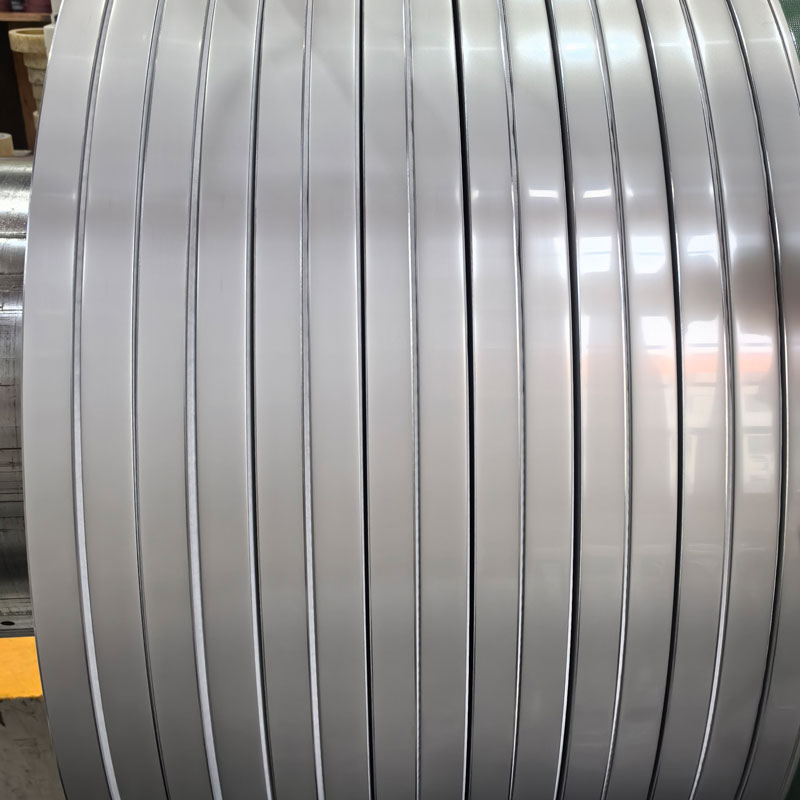
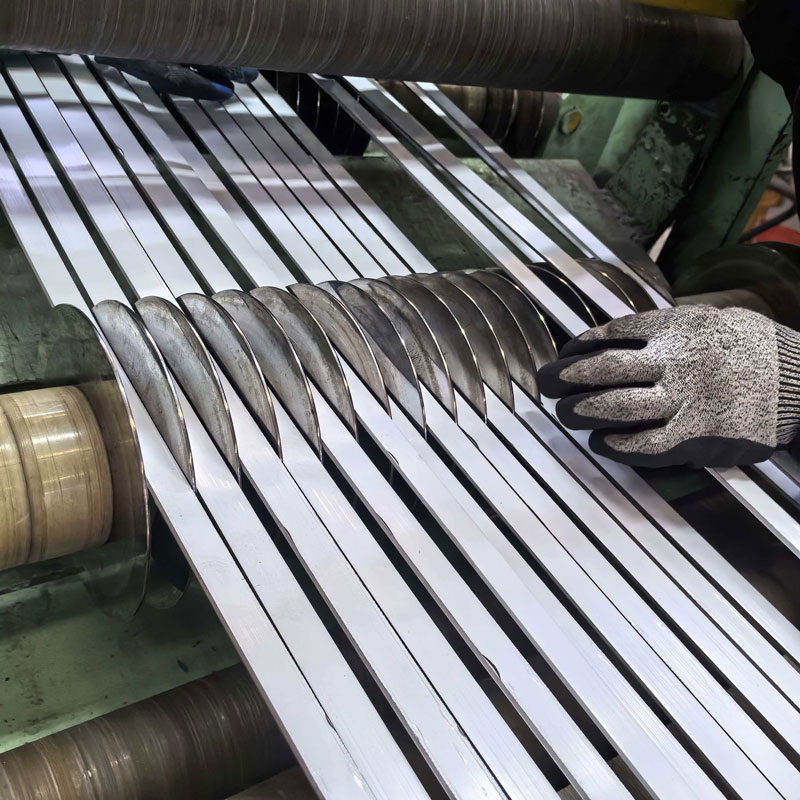
Hochfeste Edelstahlfolie von Qihong deckt 301, 304 und 316L mit einer Dicke von 0,01 bis 0,30 mm und einer Schlitzbreite von 1,5 bis 600 mm in der Härte 1/2H bis H für Federn und Abschirmung ab. Der Hersteller in Ningbo walzt und schneidet im eigenen Haus, mit einem Prüfzertifikat für jede Charge.
Die meisten Feder-, Kontakt- und Membranteile versagen aus einem Grund, der nichts mit der Legierung zu tun hat: Das Band kam weich an, obwohl die Zeichnung es erforderte.Hochfeste Edelstahlfolievon Qihong wird in Ningbo, China, kaltgewalzt und anlassgewalzt und dann in 301, 304 und 316L mit einer Dicke von 0,01 mm bis 0,30 mm und einer Breite von 1,5 mm bis 600 mm an der Schlitzkante geliefert, sodass ein Stempel beim ersten Coil und beim Zweihundertstel die gleiche elastische Erholung erhält.
Güteklasse 301/304/316L/631
Dicke 0,01 – 0,30 mm
Temperament 1/2H – H
Breite 1,5 – 600 mm
Toleranz ±0,0005 mm
Probespule 5 – 20 kg
Stärke durch Design
Bei dünnen Blechen ist die Festigkeit eher eine rollende Entscheidung als eine Schmelzentscheidung. Ein 0,05-mm-Streifen aus 301 kann das Walzwerk geglüht verlassen und sich leicht formen lassen, oder er kann durch 1/2H, 3/4H und H heruntergewalzt werden und bereits formstabil geliefert werden. Die zweite Option ist das, was die meisten Feder- und Kontakthersteller tatsächlich benötigen, und deshalb wird diese Serie zuerst nach Härte und dann nach Güteklasse angegeben.
Die Streckgrenze steigt deutlich über den geglühten Zustand, sodass ein dünnerer Abschnitt die gleiche Last trägt und das fertige Bauteil weniger wiegt.
Die elastische Erholung wird wiederholbar, sodass das Band nach jedem Pressenhub wieder in die gleiche Form zurückkehrt, anstatt während eines Produktionslaufs zu kriechen.
Die Ermüdungslebensdauer verbessert sich bei wiederholtem Biegen. Dies ist die Aufgabe, die eine Kontaktfeder oder ein Reedstreifen erfüllen muss.
Die Ebenheit bleibt unter Spannung erhalten, sodass schmale Schlitzbunde ohne Kantenwanderung oder Wölbungsdrift durch Hochgeschwindigkeitspressen transportiert werden können.
Durchlaufplan, Walzrichtung und Glühtemperatur werden pro Bestellung festgelegt und nicht aus einer Lagerliste ausgewählt. Daher sind die anhand einer Probe qualifizierten mechanischen Eigenschaften die Eigenschaften, die Sie in der Produktion erhalten. Das ist der springende Punkt bei der BestellungHochfeste Edelstahlfolieanstelle einer generischen weichen Spule.
Grad und Temperament
Die Sorte legt Korrosionsbeständigkeit und magnetisches Verhalten fest; Temperament verleiht Stärke. Beides muss in der Bestellung vermerkt sein und das eine ersetzt nicht das andere.
301– das Arbeitstier für Feder- und Kontaktteile. Es erhält die größte Festigkeit durch Kaltreduktion, reicht von 1/2H bis H und wird routinemäßig für Clips, Federn, Anschlüsse und Batterielaschen verwendet.
304– die austenitische Allzwecksorte, die 1/2H geglüht für Unterlegscheiben, Dichtungen, Schirme und Abschirmungen geliefert wird, bei denen Korrosionsbeständigkeit und nichtmagnetisches Verhalten wichtiger sind als Spitzenfestigkeit.
316L— molybdänhaltig und kohlenstoffarm. Ausgewählt für Chlorid-, Chemikalien- und Medizinkontakt sowie für Schweißbaugruppen, bei denen interkristalline Korrosion besteht. Die Zugfestigkeit im Glühzustand wird mit ≥520 MPa bei ≥40 % Dehnung angegeben.
631 (17-7PH)— Ausscheidungshärtung. Für Teile, die im weichen Zustand geformt und dann auf hohe Festigkeit gealtert werden müssen, ohne die Restspannung einer starken Kaltreduktion zu tragen.
201, 430 und 904L– auch auf den gleichen Linien gerollt, für kostenorientierte, leicht korrosive bzw. sehr aggressive Aufgaben.
Die Härteverfügbarkeit nimmt ab, je dünner die Stärke wird. Unterhalb von etwa 0,03 mm sind die härtesten Bedingungen unpraktisch beim Walzen und Formen, daher werden diese Anfragen von Fall zu Fall und nicht anhand einer Tabelle zitiert.
Da Güte und Härte zusammen angegeben werden, ist die nützliche Eingabe die Festigkeitsanforderung und Formungsroute Ihrer Zeichnung – und nicht der Güteklassename allein. So ist esHochfeste Edelstahlfoliewird einer realen Druckmaschine statt einem idealisierten Datenblatt zugeordnet.
Spezifikationen
Die folgenden Bereiche stellen das normale Produktionsfenster des Werks dar. Wenn Ihr Teil außerhalb dieser Toleranzen liegt, fragen Sie nach, bevor Sie eine Konstruktion mit einer Toleranz entwickeln, die nicht eingehalten werden kann.
Artikel
Spezifikation
Materialqualitäten
201, 301, 304, 316L, 430, 631, 904L
Dicke
0,01 – 0,30 mm (0,008 mm in ausgewählten Qualitäten und weichen Härtegraden)
Breite
1,5 – 600 mm, geschlitzt auf Anfrage; Coil in voller Breite und auf Länge geschnittenes Blech
Temperament / Härte
ANN, 1/4H, 1/2H, H (3/4H auf Anfrage)
Dickentoleranz
±0,0005 mm auf dünnem Messgerät, überwacht durch Inline-Mikrometer
Sowohl Güte als auch Härtegrad verschieben das erreichbare Dickenfenster. Betrachten Sie daher die obige Tabelle als Ausgangspunkt. Bestätigen Sie vor der Bestellung die endgültige Spezifikation anhand der Zeichnung, des angestrebten Biegeradius und Ihres Pressenvorschubs. Breiten unter 10 mm und Härtegrade unter 0,03 mm werden individuell angegeben.
Jedes Coil verlässt das Werk mit einem der Charge beigefügten Dicken- und EbenheitsprotokollHochfeste Edelstahlfoliewird anhand messbarer Zahlen und nicht anhand eines visuellen Eindrucks der Oberfläche geordnet.
Verarbeitungsunterstützung
Material, das in der falschen Breite oder mit der falschen Kantenbeschaffenheit ankommt, kostet mehr Ausschuss, als es an Preis spart, daher werden Schlitz- und Kantenbearbeitung im eigenen Haus durchgeführt und nicht an Dritte übergeben.
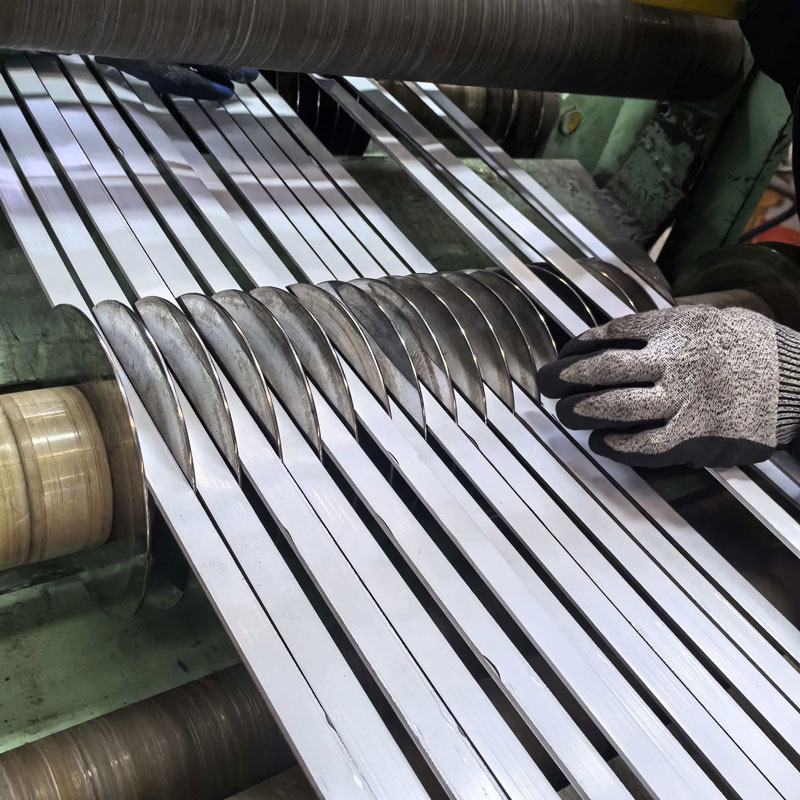
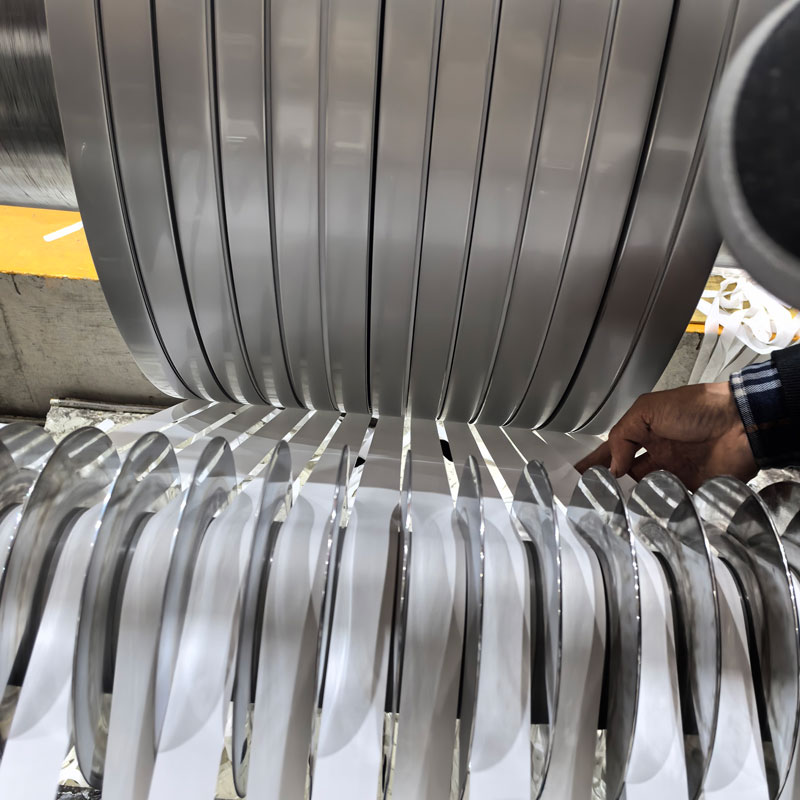
Präzises Schlitzen bis 1,5 mm mit gratfreien Kanten, Breite und Wölbung werden am Band geprüft.
Scher- und Ablängblech für Stanzer, die keine eigene Abwickelhaspel betreiben.
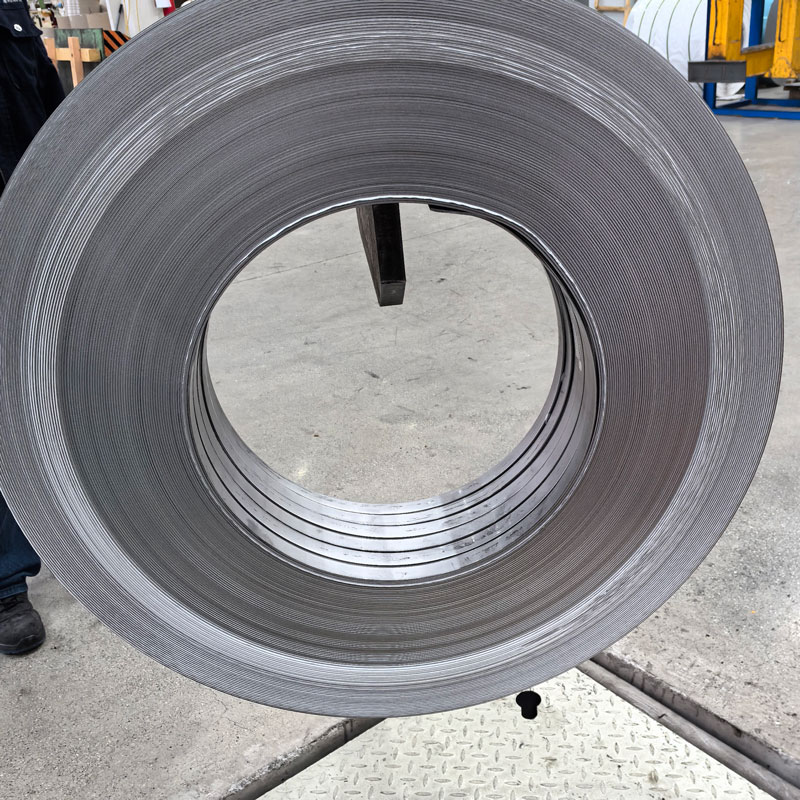
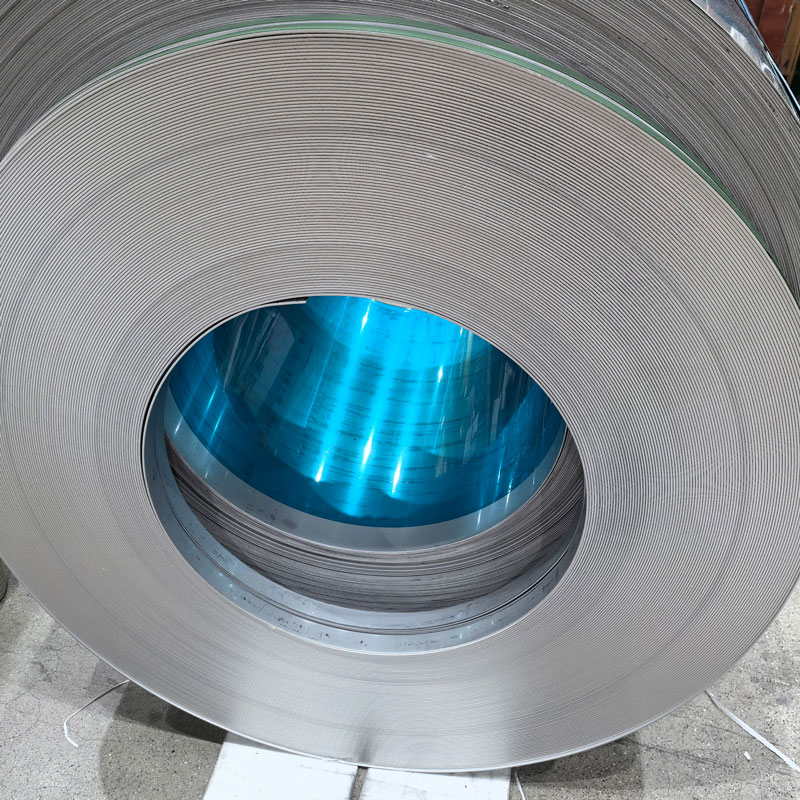
Oszillierende Wicklung für lange Endloslängen, Lieferung auf Spule.
Kantenkonditionierung – geschlitzt, entgratet oder abgerundet – passend zum Vorschubsystem ausgewählt und nicht als feste Standardeinstellung angeboten.
Oberflächenbeschaffenheit und Härte werden auf die Bestellung festgelegt und nicht aus einer Lagerbestandsliste ausgewählt.
Probespulen von 5 bis 20 kg, damit ein Pressversuch vor jeder Massenverpflichtung durchgeführt werden kann, laufen nach dem gleichen Zeitplan wie der Produktionsauftrag.
Walzen, Glühen, Schlitzen und Testen finden in derselben Anlage in der Ningbo High-Tech Zone statt, weshalb Breite, Härte und Finish derHochfeste EdelstahlfolieSie erhalten eine Übereinstimmung mit der Auftragsbestätigung – eine Änderung wird erneut angeboten und nicht stillschweigend ersetzt.
Wo es passt
Dünne Dicke, kontrollierte Temperierung und gleichmäßige Ebenheit eignen sich für Komponenten, bei denen sich ein weicher Streifen verformen würde und ein dickeres Blech nicht hineinpassen würde.
Kontaktfedern, Clips, Reedstreifen und Anschlussklemmen.
Membranen, Unterlegscheiben, Dichtungen und Dichtscheiben.
Batterieanschlüsse, Stromabnehmer und Zellhardware in neuen Energiebaugruppen.
EMI-Abschirmung und lichtblockierende Schichten in der Präzisionselektronik.
Medizinische Mikrokomponenten, Sensorauskleidungen und chirurgische Instrumententeile.
Hitzeschutz und leichte Strukturhüllen in der Luft- und Raumfahrt sowie in der Instrumentierung.
Zwei Fälle werden bewusst ausgeschlossen. Tiefgezogene dreidimensionale Teile, die sich beim Umformen stark dehnen müssen, gehören in den geglühten Zustand – ein harter Zustand reißt, statt Gewicht zu sparen. Und der Einsatz unter stark sauren oder chloridreichen Bedingungen sollte von 304 auf 316L oder 904L umgestellt werden, bevor überhaupt über die Festigkeit gesprochen wird.
An erster Stelle steht die Korrosionsbeständigkeit, dann die Härte und zuletzt die Dicke: Diese Reihenfolge der Entscheidungen ist es, nach der unsere Ingenieure vorgehen, wenn ein Kunde eine Zeichnung statt einer Spezifikation sendetHochfeste Edelstahlfolie.
Dokumentierte Qualität
Ein Datenblatt ist ein Anspruch; Als Beweis gilt ein Prüfprotokoll. Käufer, die eine neue Materialquelle prüfen, möchten in der Regel die zweite, und aus diesem Grund ist die Prüfung hier in den Prozess integriert und nicht beim Versand hinzugefügt.
Sieben der eingehenden Brammen auf Verunreinigungen, bevor das Material an die Mühle abgegeben wird.
Inline-Mikrometer-Dickenabtastung über die gesamte Spulenlänge, keine Stichprobenprüfung an den beiden Enden.
Inspektion von Oberflächenfehlern auf Kratzer, Rollspuren und Oxid.
Chargenbemusterung von Dicke, Ebenheit, Salzsprühbeständigkeit und Ermüdungsverhalten vor dem Versand.
Materialprüfzertifikat, das für jede Produktionscharge ausgestellt wird; Auf Anfrage wird eine Werksinspektion durch Dritte organisiert.
Die Exportverpackung ist für den Transport über lange Seewege ausgelegt. Bei Transportfeuchtigkeit ist eine Vakuumverpackung verfügbar.
Was ausmacht, ist die Rückverfolgbarkeit der ChargeHochfeste Edelstahlfolienach der Lieferung überprüfbar, so dass ein strittiges Los bis zu seinem Walzdurchgang, seinem Glühzyklus und seinem Inspektionsprotokoll zurückverfolgt werden kann und nicht durch Argumente beigelegt werden muss.
FAQ
QWelche Härte sollte ich für eine Kontaktfeder wählen?
ABeginnen Sie mit der Last, die die Feder tragen muss, und dem auf dem Teil eingezeichneten Biegeradius. Wenn der Streifen nach dem Formen nur seine Form behalten muss, sorgt 1/2H oder 3/4H normalerweise für eine ausreichende elastische Erholung; Wenn es einer wiederholten Durchbiegung standhalten muss, erhöhen Sie es auf H und akzeptieren Sie einen engeren Mindestbiegeradius. Senden Sie die Zeichnung mit dem erforderlichen Biegeradius und wir bestätigen gemeinsam die Härte und die Dicke, da die Härte nicht unabhängig von der Dicke ausgewählt werden kann.
QKönnen Sie bei Hartvergütung eine Dickentoleranz von ±0,0005 mm einhalten?
ABei dünnen Messgeräten mit Inline-Mikrometerabtastung, ja – das ist die Toleranz, die wir veröffentlichen und anhand derer wir prüfen. Es lohnt sich, zwei Grenzen zu kennen, bevor Sie sie auf einer Bestellung vermerken: Das erreichbare Band erweitert sich bei den härtesten Härtegraden und bei schwereren Stärken, und die Toleranz gilt für die gelieferte Spule und nicht für jeden Quadratmillimeter, nachdem Ihre eigene Presse das Material bearbeitet hat. Wenn das Maß für die Passung entscheidend ist, teilen Sie uns die von Ihnen verwendete Prüfmethode mit, damit die beiden vor der Produktion ausgerichtet werden können.
QWie schmal können Sie spalten und welche Kantenbeschaffenheit ist möglich?
ADie Schlitzbreiten liegen normalerweise zwischen 1,5 mm und 600 mm, schmalere Breiten werden individuell angegeben. Die Kanten werden standardmäßig gratfrei geschlitzt oder für Vorschubsysteme, die empfindlich auf die Kantenbeschaffenheit reagieren, entgratet und abgerundet. Wölbung und Grathöhe werden in der Längsteilanlage überprüft und ein Muster der fertigen Kante kann zur Genehmigung eingesandt werden, bevor die gesamte Menge verarbeitet wird.
QLiefern Sie vor einer Großbestellung kleine Probemengen?
AJa. Für Pressversuche und die Materialqualifizierung sind Probespulen mit einem Gewicht von etwa 5 bis 20 kg üblich, während für 304 und 430 ein Standardminimum von etwa 100 kg gilt. Der Versuch wird nach dem gleichen Walzplan wie der Folgeproduktionsauftrag durchgeführt, was die einzige Möglichkeit ist, bei einem Pressversuch das Massenverhalten wirklich vorherzusagen.
QWelche Dokumente liegen jeder Sendung bei?
AFür jede Produktionscharge wird ein Materialprüfzertifikat über Sorte, Härte, Dicke und mechanische Eigenschaften zusammen mit der Packliste und dem Prüfprotokoll für diese Charge ausgestellt. Eine Werksinspektion durch Dritte vor dem Versand kann arrangiert werden, wenn das eigene Qualitätssystem des Käufers dies erfordert, und RoHS-Dokumentation ist auf Anfrage erhältlich.
QWie soll das Material nach der Ankunft gelagert werden?
ABewahren Sie die Spulen in einem trockenen Lager mit konstanter Temperatur auf und stapeln Sie sie niemals direkt auf einem feuchten Boden. Bei einer so dünnen Folie sind Oberflächenfeuchtigkeit und Kantenkontaktschäden sichtbar, lange bevor Korrosion auftritt. Lassen Sie die Kratzschutzfolie daher an Ort und Stelle, bis die Spule in die Maschine eingelegt wird, und handhaben Sie sie mit Werkzeugen mit weicher Oberfläche und nicht mit bloßen Haken. Wenn der Vorrat länger als ein paar Monate ungenutzt bleibt, fragen Sie bei der Bestellung nach der vakuumverpackten Option.
QWelche Anwendungen passen nicht?
ATiefgezogene dreidimensionale Teile, die beim Umformen stark gedehnt werden müssen, sollten besser geglüht werden – die Festlegung einer harten Härte führt dort eher zu Rissen als zu Gewichtseinsparungen. Aggressive chemische oder chloridreiche Anwendungen sollten unabhängig von der Festigkeitsanforderung von 304 auf 316L oder 904L aufgerüstet werden. Und sehr harte Härtegrade unter etwa 0,03 mm sind nicht praktikabel, daher werden diese Anfragen einzeln geprüft und nicht anhand einer Tabelle zitiert.
Für Anfragen zu unseren Produkten oder unserer Preisliste hinterlassen Sie uns bitte Ihre E-Mail und wir werden uns innerhalb von 24 Stunden bei Ihnen melden.
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu. Datenschutzrichtlinie