Produkte
Federband aus Edelstahl 201
  • Federband aus Edelstahl 201Federband aus Edelstahl 201
  • Federband aus Edelstahl 201Federband aus Edelstahl 201
  • Federband aus Edelstahl 201Federband aus Edelstahl 201
  • Federband aus Edelstahl 201Federband aus Edelstahl 201
  • Federband aus Edelstahl 201Federband aus Edelstahl 201
  • Federband aus Edelstahl 201Federband aus Edelstahl 201

Federband aus Edelstahl 201

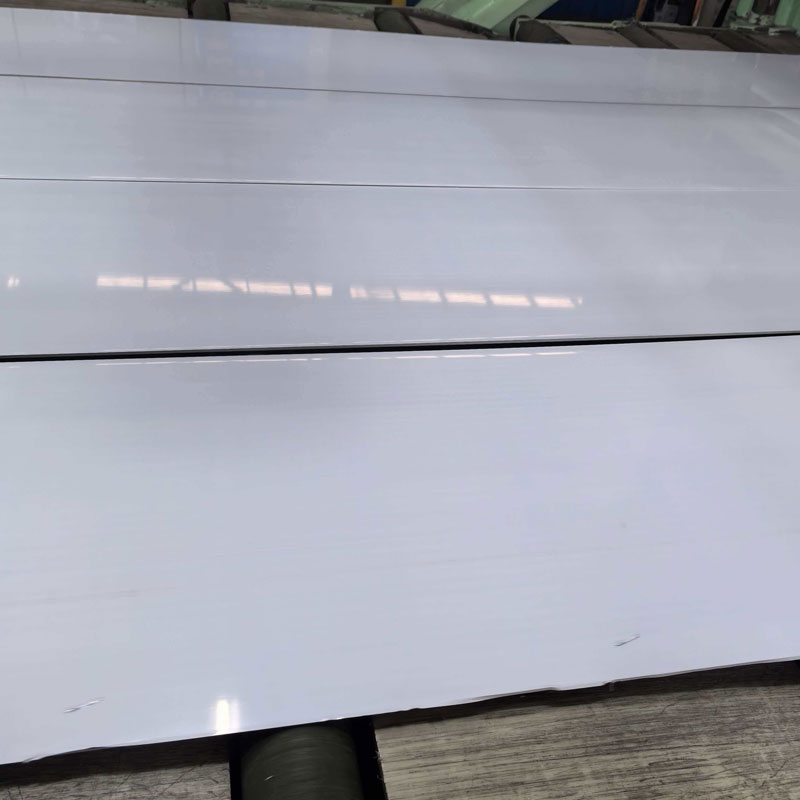
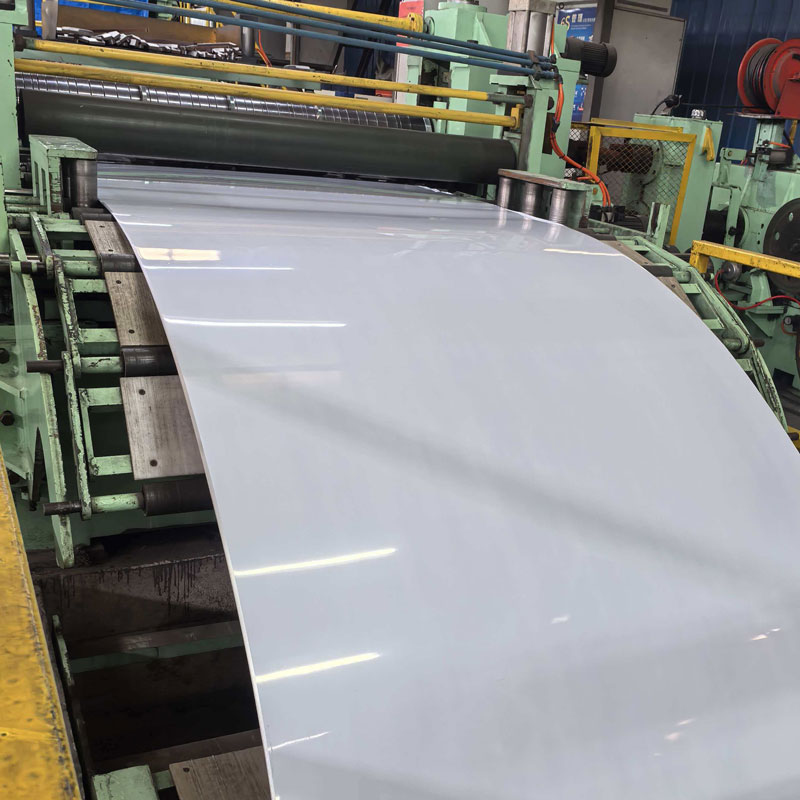
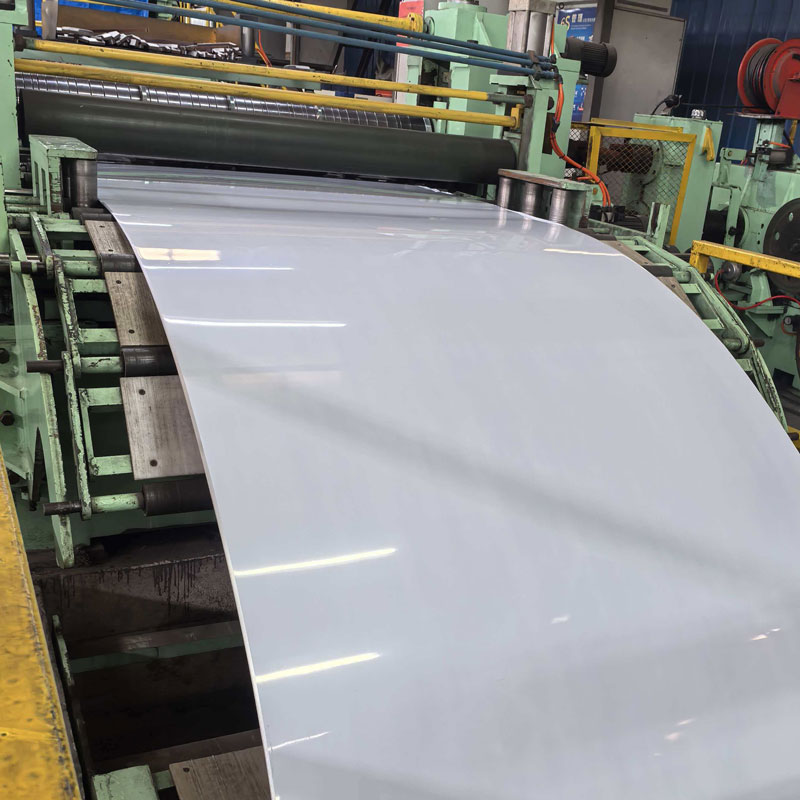
Der Federstreifen aus Edelstahl 201 von Qihong deckt eine Dicke von 0,05 bis 3,0 mm und eine Schlitzbreite von 5 bis 1250 mm in der Härte 1/4H bis H für Klemmen, Clips und Anschlüsse ab. Der Ningbo-Hersteller walzt und schneidet im eigenen Haus, wobei auf jedem Prüfzertifikat Härte und Wölbung angegeben sind.

Die meisten 201 Federteile gehen auf der kommerziellen Seite verloren, bevor überhaupt über Metallurgie gesprochen wird: Die Spule wurde nach einem Sortennamen statt nach einem Härtegrad gekauft, und die Presse fand es heraus.Federband aus Edelstahl 201von Qihong wird in Ningbo, China, kaltgewalzt und angelassen, dann mit einer Dicke von 0,05 mm bis 3,0 mm geliefert, von 5 mm bis 1250 mm in 1/4H bis H geschlitzt, wobei Härte, Dicke und Wölbung auf dem Zertifikat vermerkt sind und nicht anhand des Stempels auf der Schachtel angenommen werden.

Grad 201 / UNS S20100 / 1.4372 Temperament 1/4H, 1/2H, 3/4H, H
Dicke 0,05 – 3,0 mm Breite 5 – 1250 mm, geschlitzt
Rand Gratfrei, entgratet oder abgerundet Probespule 5 – 20 kg

Kosten ohne Vermutungen

201 existiert, um Nickel aus dem Preis zu streichen. Es enthält 3,5–5,5 % Nickel gegenüber 8,0–10,5 % in 304, und Mangan plus Stickstoff tragen stattdessen die austenitische Struktur. Bei einem Stanzteil, das in Millionenstückzahlen hergestellt wird, ist diese Lücke das ganze Geschäftsmodell – aber es ist ein Fall, der sich nur schließt, solange das Teil trocken und das Werkzeug stabil bleibt.

  1. Großvolumige Clips, Halterungen und Halterungen, die lackiert, plattiert oder in einer Baugruppe vergraben werden, wo niemand die Oberfläche sieht.
  2. Trockene Hardware für den Innenbereich: Reißverschlussteile, Scharniere, Namensschilder, Riegelfedern und Rollladenmechanismen.
  3. Band- und Schlauchschellen, die Spritzwasser und Kondenswasser entgegenwirken, statt stehendem Wasser oder Salz.
  4. Kostensenkungsprojekte, bei denen ein vorhandenes 304-Teil bereits über eine Feldhistorie verfügt, sodass der Austausch anhand bekannter Verhaltensweisen und nicht anhand eines Datenblatts beurteilt werden kann.
Eigentum 201 301 304
Nomineller Nickel 3,5 – 5,5 % 6,0 – 8,0 % 8,0 – 10,5 %
Relativer Streifenpreis Am niedrigsten Höchste Mitte
Trockener Innendienst Gut Gut Gut
Feucht- oder Chloridbetrieb Arm Gerecht Gut
Müdigkeit bei hohen Zyklen Gerecht Am besten Gut
Magnetisch nach hartem Rollen Ja Ja Leicht
Lebensmittelkontakt Nicht empfohlen Bedingt Geeignet
Die oben genannten Zusammensetzungsbereiche sind die Nominalwerte für jede Klasse; Maßgeblich für das Verhalten ist die eigentliche Wärmeanalyse, die auf dem Mühlenzertifikat vermerkt ist. Bitten Sie darum, bevor Sie einen Ersatz genehmigen, und nicht erst nach der ersten Ausschusscharge.

Ein Ersatz ist nur so viel wert, wie der dahinterstehende Prozess wert ist. Lassen Sie die Testspule auf dem Produktionswerkzeug mit Produktionsgeschwindigkeit laufen, denn eine Laborpresse formt problemlos eine Temperierung, die bei einem echten Matrizensatz am Grat bricht. Das ist woFederband aus Edelstahl 201entweder amortisiert sich oder kostet stillschweigend mehr als die Sorte, die es ersetzt hat.


Temperament, nicht Note

Zwei Spulen, die beide korrekt als 201 beschrieben werden, können unterschiedliche Härte, unterschiedliche Rückfederung und unterschiedliche Formbarkeit erreichen. Die Note bestimmt die Chemie; Die Härte legt die Festigkeit fest und nur die Härte entscheidet darüber, ob das Teil nach einer Million Zyklen wieder seine Form annimmt.

  1. 1/4H— leichte Reduzierung, noch formbar. Wird verwendet, wenn das Teil gestanzt und dann gebogen wird oder wenn ein Flansch nach der Montage geschlossen werden muss.
  2. 1/2H— der allgemeine Federzustand für Klemmen, Kontakte und Halteteile mit mäßiger Durchbiegung und normalem Biegeradius.
  3. 3/4H— höhere Belastung bei kleinerem Federweg. Die Biegeradien werden enger, der Werkzeugverschleiß nimmt zu und die Kantenqualität ist wichtiger als die Oberflächenbeschaffenheit.
  4. H— vollhart für Flachfedern, Unterlegscheiben und Kurzhubteile. Die Formbarkeit ist jenseits einer flachen Biegung nahezu gleich Null, daher muss die Form des Teils vor dem Aushärten des Materials fertiggestellt oder von Anfang an flach gestaltet werden.
  5. Geglüht– der richtige Ausgangspunkt für alles, was tiefgezogen oder stark geformt ist und anschließend durch den eigenen Prozess des Kunden und nicht durch die Mühle gehärtet wird.
201 verfestigt sich schneller als 304, sodass ein bestimmter Härtegrad mit weniger Kaltverformung erreicht wird und weniger Duktilitätsreserven übrig bleiben. Die praktische Konsequenz ist einfach: Eine Biegung, die 304 bei gleicher Härte übersteht, kann in 201 reißen, und die Lösung ist eine weichere Härte oder ein größerer Radius, kein dickerer Streifen.

Geben Sie die Härte als messbaren Zielwert an – Härte in HV mit der angegebenen Testlast oder ein Zugband – und fragen Sie nach dem Messergebnis pro Spule. Diese eine Zeile auf der Bestellung ist es, die sich drehtFederband aus Edelstahl 201von einer Qualität, von der Sie hoffen, dass sie richtig ist, in ein Material, das Sie prüfen können.

Spezifikationen

Die folgenden Bereiche stellen das normale Produktionsfenster für diese Sorte dar. Alles, was darüber hinausgeht, wird einzeln zitiert und nicht anhand einer Tabelle versprochen.

Artikel Spezifikation
Grad 201 (UNS S20100, EN 1.4372, JIS SUS201, GB 1Cr17Mn6Ni5N)
Temperament 1/4H, 1/2H, 3/4H, H; auch geglühtes Material zur Umformung wird mitgeliefert
Dicke 0,05 – 3,0 mm
Breite 5 – 1250 mm Schlitz auf Bestellung; Der breitere 201-Bestand ist knapp, bestätigen Sie dies vor dem Entwerfen
Dickentoleranz ±0,001 mm auf dünnem Präzisionsband, Band je nach Stärke bei der Bestellung vereinbart
Sturz Wird an der Längsteilanlage kontrolliert und pro Spule gemeldet
Rand Standardmäßig gratfreier Schlitz; Auf Wunsch entgratet oder abgerundet
Oberfläche 2B, BA, gebürstet; je nach Vorgabe geölt oder trocken
Lieferform Spule, schmales Spaltband, Schwingspule, Schnittlänge
Standards ASTM, AISI, GB, JIS, DIN, BS, EN
Zertifizierung ISO 9001-Qualitätssystem, SGS; RoHS-Dokumentation auf Anfrage
Mindestbestellmenge 100 kg Standard; 5 – 20 kg Probespule zur Pressqualifizierung
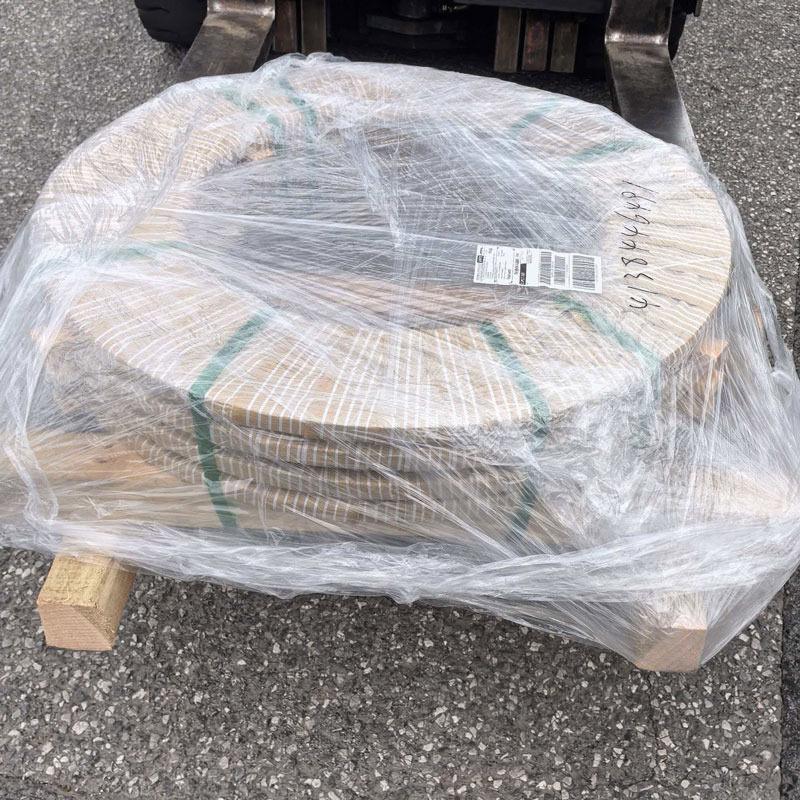
Verpackung Feuchtigkeitsbeständiges Papier, kratzfeste Zwischenlage, Stahlband, begaste Holzpalette
Breite ist der Artikel, den Käufer am häufigsten annehmen und später bereuen. Ein großer Teil des im Umlauf befindlichen 201 wird auf etwa 450 mm gewalzt und dann geschlitzt. Wenn der Rohling breiter ist, kann es bedeuten, dass man auf ein Walzwerk warten muss, das breiter rollt – oder dass das Teil neu konstruiert werden muss. Teilen Sie uns bei der Anfrage die Breite des fertigen Rohlings mit und wir erhalten die Antwort mit der Spule und nicht erst nach dem Schneiden des Werkzeugs.

Dicke, Wölbung und Kantenzustand sind die drei Zahlen, die darüber entscheiden, ob ein schmales Coil sauber durch eine Hochgeschwindigkeitspresse transportiert wird, und alle drei werden aufgezeichnetFederband aus Edelstahl 201bevor das Coil verpackt wird und nicht erst nach einer Reklamation bemustert wird.

Wo 201 aufhört

Bei den Ausfällen, die beim Garantieschalter eingehen, handelt es sich fast nie um Federausfälle. Es handelt sich um Umgebungsfehler, und sie sind vorhersehbar genug, um sie bereits in der Untersuchungsphase zu planen.

  1. Lebensmittelkontakt- und Catering-Ausrüstung— 201 ist in der Praxis kein lebensmitteltaugliches Material; Der Mangangehalt schließt die meisten Spezifikationen für den Lebensmittelkontakt aus. Verwenden Sie dort 304.
  2. Nasses Chlorid, Küstenluft, Schiffsarmaturen— Die Lochfraßbildung beginnt früh und der elastische Teil weist normalerweise zuerst am Rand Löcher auf. Wechseln Sie zu 316L, bevor über die Festigkeit gesprochen wird.
  3. Schweißbaugruppen, die nass bleiben— Die Schweißnaht und die Wärmeeinflusszone verlieren an Korrosionsbeständigkeit und die Verbindung wird zur Fehlerstelle und nicht zur Feder.
  4. Tiefziehend in einem harten Temperament— Ein stark geformtes Teil in 3/4H oder H wird am Ziehradius reißen. Mit dem Glühen beginnen und anschließend aushärten oder die Sorte wechseln.
  5. Dauerhafte Zugbelastung in feuchter Umgebung— Eigenspannung plus Feuchtigkeit plus Chlorid ist die Kombination, die der verzögerten Rissbildung in austenitischen Bändern mit magerem Nickelgehalt zugrunde liegt.
  6. Sehr hohe Zyklenzahlen bei hoher Belastung— Millionen Zyklen in der Nähe der Materialgrenze betragen 301, nicht 201.

Es handelt sich hierbei nicht um Mängel. Sie stellen die Grenze der Güteklasse dar, und ein Lieferant, der die Grenze nicht angibt, verkauft Ihnen einen zukünftigen Anspruch. Genau wissen, woFederband aus Edelstahl 201Stopps machen die Kosteneinsparung für Ihr eigenes Ingenieurteam vertretbar.

Biegerichtung

Die Art und Weise, wie ein Streifen gebogen wird, ist genauso wichtig wie die Art, aus der er besteht. Beim Walzen verläuft die Faser entlang der Spule, und eine Biegelinie parallel zu dieser Faser führt die äußere Faser der Biegung gerade entlang der schwächsten Ebene im Material.

  1. Quer zur Faser biegen— Halten Sie die Biegelinie immer senkrecht zur Walzrichtung, sofern die Teilekonstruktion dies zulässt. Dies ist der größte Hebel zum Knacken und kostet nichts.
  2. Beginnen Sie mit einem Radius von etwa einer Dicke bei 1/2H, und zwei bis drei Dicken bei H, dann auf Ihrem eigenen Werkzeug bestätigen. Hierbei handelt es sich um werkstattbezogene Ausgangspunkte und nicht um Garantien, da die Kantenqualität und die Grathöhe die Grenzen verschieben.
  3. Setzen Sie den Grat auf die Innenseite der Biegung.Ein Grat an der Außenseite ist eine Reihe von Spannungserhöhungen genau dort, wo das Material gedehnt wird.
  4. Schlitzkante entgraten bzw. verrundenbevor schmale Teile geformt werden. Eine quadratische Schlitzkante mit sichtbarem Grat reißt, bevor das Grundmetall reißt.
  5. Überbiegung für Rückfederungund im Werkzeug kompensieren. 201 federt bei gleicher Härte weiter zurück als 304, so dass ein auf 304 bewährtes Gesenk bei 201 ein untergeformtes Teil erzeugt.
  6. Halten Sie den Stempel- und Matrizenradius großzügigrelativ zum Messgerät. Eine scharfe innere Ecke konzentriert die Belastung, und kein Temperament übersteht das lange.

Senden Sie die Zeichnung mit markiertem Biegeradius und Faserrichtung, und die Härte kann anhand der Umformroute gewählt werden, anstatt anhand der Güteklasse erraten zu werden. So ist esFederband aus Edelstahl 201wird für die Druckmaschine angegeben, auf der es tatsächlich laufen soll.

Spule zum Teil

Material, das in der falschen Breite oder mit der falschen Kante ankommt, kostet mehr Ausschuss, als es an Preis eingespart hat, sodass Schlitz- und Kantenarbeiten im eigenen Haus bleiben und nicht zwischen der Mühle und Ihrer Tür an Dritte übergeben werden.

  1. Präzises Schlitzen ab 5 mm, wobei Breite und Wölbung direkt am Band und nicht anhand eines Musters überprüft werden.
  2. Die Kantenbearbeitung wird entsprechend dem Vorschubsystem ausgewählt: quadratisch geschlitzt, entgratet oder abgerundet für Werkzeuge, die empfindlich auf Kantenkontakt reagieren.
  3. Oszillierende Wicklung für große, kontinuierliche Längen, sodass eine Presse tagelang ohne Spulenwechsel laufen kann.
  4. Zuschnittlieferung für Betriebe ohne Abwickelhaspel, zugeschnitten auf die bei der Bestellung vereinbarte Zuschnittgröße.
  5. Geschachtelte und feuchtigkeitsbeständige Verpackung für den Seetransport, wobei das Coilgewicht auf die tatsächliche Tragfähigkeit Ihrer Abwickelhaspel eingestellt ist.
  6. Versuchsspulen mit einem Gewicht von 5 bis 20 kg werden nach dem gleichen Walz- und Schlitzplan wie der Produktionsauftrag ausgeführt, sodass der Versuch die Masse vorhersagt, anstatt ihr zu schmeicheln.

Walzen, Glühen, Schlitzen und Inspektion befinden sich in einer Anlage in der High-Tech-Zone von Ningbo, weshalb die Breite, Härte und Kante derFederband aus Edelstahl 201auf Ihrer Etage mit der Auftragsbestätigung übereinstimmen – und warum eine Änderung erneut angeboten und nicht stillschweigend ersetzt wird.

FAQ

QKann 201 301 in einem Federteil ersetzen?

AManchmal sind Pflicht und Umgebung die entscheidenden Faktoren und nicht nur die Stärke. Wenn das Teil trocken bleibt, eine mäßige Verformung aufweist und nicht in der Nähe der Materialgrenze zyklisiert wird, erledigt 201 bei gleicher Härte normalerweise die Arbeit bei geringeren Bandkosten. Wenn es sich um eine Hochzyklusfeder handelt, die in feuchter oder chlorhaltiger Luft arbeitet oder die Belastung jahrelang unter Belastung halten soll, ist 301 die sicherere Wahl und der Preisunterschied ist im Vergleich zu einem Feldausfall gering. Senden Sie die Zeichnung, die Zykluszählung und die Serviceumgebung. Wir sagen Ihnen, auf welcher Seite dieser Linie es liegt, anstatt einfach nur die billigere Spule zu nennen.

QWie sollte die Angabe auf einer Bestellung erfolgen?

AGeben Sie die Härte zusammen mit der Messmethode an, beispielsweise ein Härteband in HV bei einer angegebenen Testlast oder einen Zugbereich. Bei der Angabe „volle Härte“ handelt es sich um eine Werkskonvention, nicht um eine Spezifikation, und zwei Lieferanten können berechtigterweise unterschiedliche Härten unter denselben Worten liefern. Fügen Sie Dicke, Breite, Kantenzustand, Dickentoleranz und Spulengewicht hinzu, während Sie schon dabei sind – diese sechs Zeilen beseitigen die meisten Streitigkeiten, die sonst nach der Lieferung auftauchen.

QIst der Streifen magnetisch?

AIm geglühten Zustand ist es höchstens schwach magnetisch; nach dem Kaltwalzen auf Federhärte wird es deutlich magnetisch, da durch die Verformung ein Teil des Austenits in Martensit umgewandelt wird. Dies ist wichtig für Sensoren, Reed-Schalter, Magnetspannfutter und alle Baugruppen, bei denen das Teil keine Späne anziehen darf. Wenn eine geringe Durchlässigkeit erforderlich ist, teilen Sie dies in der Anfragephase mit: Die Antwort ist eine andere Qualität oder eine andere Härte, nicht eine Beschichtung.

QWarum werden zwei Coils der gleichen Güte unterschiedlich gepresst?

ADa ein Großteil des in Asien gehandelten 201 nach Mühlen- oder Unternehmensstandards und nicht nach einer einzigen internationalen Zusammensetzung hergestellt wird, schwankt der Nickel- und Kupfergehalt zwischen den Schmelzen. Eine Spule mit weniger Nickel und etwas Kupfer kann sich bei gleicher Temperierung ganz anders formen als eine magerere. Die Kontrolle erfolgt dokumentarisch: Auf dem Zertifikat sind die Chargennummer und die tatsächliche chemische Analyse anzugeben, die Spulen einer Charge bei einem Auftrag zusammenzuhalten und eine neue Charge für einen kurzen Lauf zu qualifizieren, bevor sie für einen langen Lauf freigegeben wird.

QWird es im Freien rosten?

AIn sauberer ländlicher Luft meist nicht für längere Zeit. In Küstennähe, in Industrieatmosphären oder überall dort, wo das Teil nass bleibt und nie austrocknet, treten Teeflecken und dann Lochfraß viel früher auf als bei 304. 201 ist von Natur aus eine Sorte für den Trockenbetrieb, und daran ändert keine Passivierungsbehandlung etwas. Wechseln Sie bei einem Außenteil entweder zu 304 oder 316L oder gestalten Sie die Baugruppe so, dass das Wasser abfließt und der Streifen nicht an einer nassen Oberfläche hängen bleibt.

QKönnen Sie Dicke und Wölbung auf einer schmalen Schlitzspule halten?

AJa, innerhalb des auf der Bestellung angegebenen stärkeabhängigen Bands. Beide werden am fertigen Schlitzbund und nicht am Hauptbund vor dem Schlitzen gemessen – beim Schlitzen entsteht die Wölbung. Bei sehr schmalen Breiten hängt die erreichbare Wölbung vom Breiten-zu-Dicken-Verhältnis und der Kantenqualität ab und wird daher pro Teil vereinbart und nicht allgemein versprochen. Wenn die Wölbung für Ihren Vorschub entscheidend ist, teilen Sie uns den akzeptablen Wert und die Spulenlänge mit, die Sie pro Setup verwenden.

QWas ist der kleinste Auftrag, den Sie ausführen werden?

AFür die Pressenqualifizierung ist ein Probecoil von etwa 5 bis 20 kg normal, im Vergleich zu einem Standardminimum von etwa 100 kg. Der Versuch wird nach dem gleichen Zeitplan wie der Produktionsauftrag gerollt und geschlitzt. Nur so lässt sich anhand des Ergebnisses das Massenverhalten vorhersagen. Teilen Sie uns die Rohlingsbreite und die Härte mit, die Sie testen möchten, und der Test kann auf die Produktionsbreite zugeschnitten werden, damit er auf dem echten Werkzeug läuft.


Anfrage absenden
Kontaktinformation
Für Anfragen zu unseren Produkten oder unserer Preisliste hinterlassen Sie uns bitte Ihre E-Mail und wir werden uns innerhalb von 24 Stunden bei Ihnen melden.
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu. Datenschutzrichtlinie
AblehnenAkzeptieren